Restauración de llantas bitono: El arte y la técnica detrás del enmascaramiento y pulido de precisión
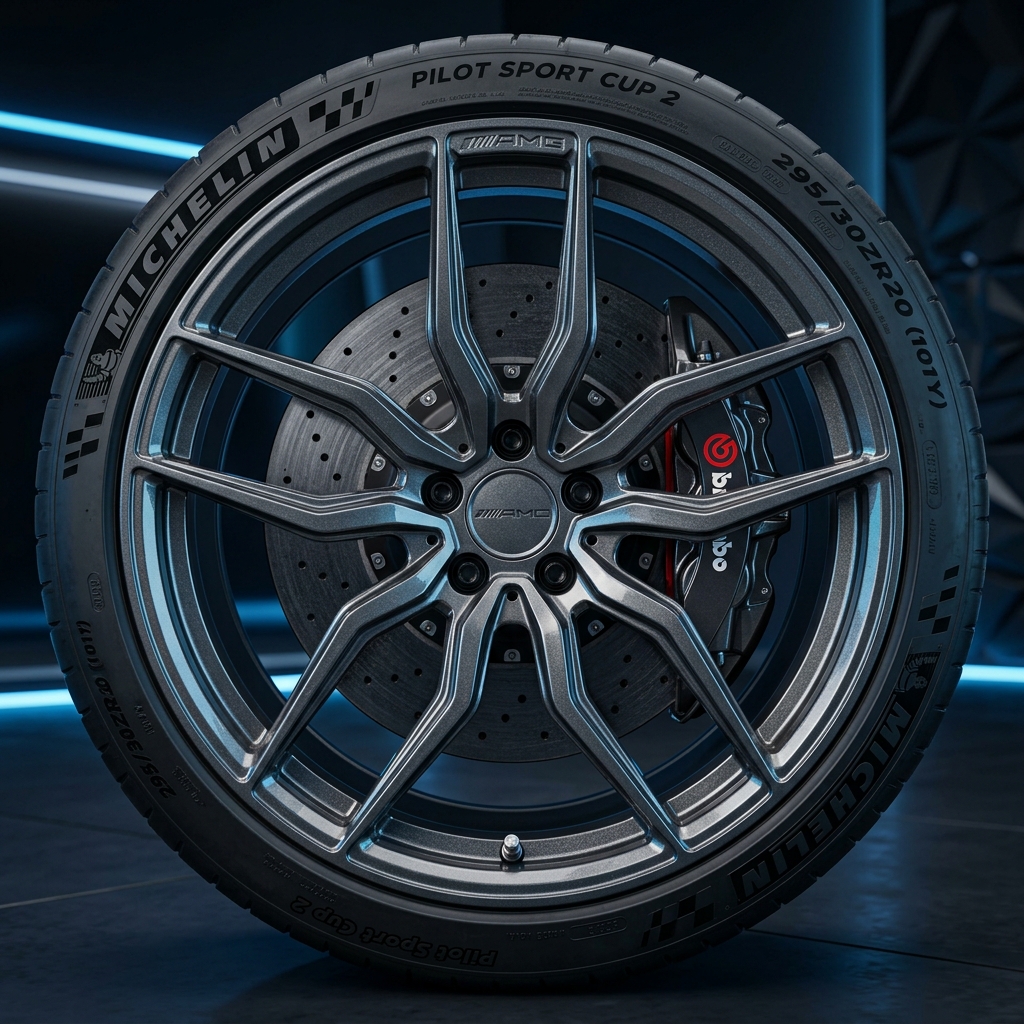
El Desafío Visual: La complejidad oculta de las llantas Bi-Tono
Si observas el diseño automotriz de la última década, notarás una tendencia estética dominante y agresiva que ha conquistado desde los exóticos italianos hasta las SUVs familiares: Las llantas Bi-Tono (Two-Tone Wheels). Estas llantas se caracterizan por una dualidad visual impactante; típicamente presentan un fondo oscuro (Negro Brillante, Gunmetal o Grafito Mate) en el barril y las "ventanas" (los espacios entre los radios), contrastado violentamente con una cara frontal de aluminio brillante mecanizado o pulido a espejo. Este diseño no es casualidad; el color oscuro oculta el polvo negro de los frenos y crea una ilusión óptica de profundidad, haciendo que la cara brillante dla llanta parezca "flotar" y lucir mucho más grande de lo que realmente es.
Sin embargo, esta genialidad estética es una pesadilla absoluta para el mundo de la restauración. Reparar una llanta monocromático (pintado de un solo color plateado o negro) es un proceso directo: se pinta y se barniza la pieza completa. Pero restaurar una llanta Bi-Tono es como intentar pintar dos cuadros diametralmente opuestos en la misma lienzo sin que los colores se toquen. Cuando un conductor en Montevideo raspa el labio brillante de su llanta bi-tono contra la cordón, el taller se enfrenta al reto técnico supremo: reparar y pulir el aluminio desnudo sin rayar ni manchar la pintura oscura adyacente, y luego sellar ambos mundos bajo una sola capa de cristal termoplástico (Clear Coat).
En esta inmersión técnica, desglosaremos paso a paso la coreografía de alta precisión, la quífaro de polímeros y el arte extremo del Enmascaramiento (Masking) que nuestro equipo en Reparaciondellantas.uy emplea para resucitar el contraste perfecto de fábrica en tus llantas premium.
Fase 1: Tabula Rasa (El Reinicio Químico y Estructural)
El error más común de los talleres de chapistería de calle (los llamados "talleres de patio") al reparar una llanta bi-tono es intentar el retoque parcial o "parcheo". Intentan empapelar la llanta sucia, lijar solo el pedacito del raspón y tirarle un spray plateado encima. El resultado luce bien de lejos durante una semana, pero de cerca parece aluminio manchado, y a los meses se escamará por completo.
El Decapado Total
La verdadera restauración OEM exige un reinicio. La llanta entero se sumerge en bateas de Decapado Químico Aeronáutico durante horas para disolver la laca y el color base original. La llanta emerge como un esqueleto de aluminio puro. Si hubo un impacto fuerte que causó el raspón, en este punto el aluminio desnudo pasa a la estación de metrología para enderezado en frío (Cold Straightening) con pistones hidráulicos, asegurando que la llanta sea geométricamente perfecto, con tolerancia cero de alabeo.
Reconstrucción Micro-TIG
Si el raspón de la cordón arrancó material profundo del labio brillante, no usamos masilla (la masilla no se puede pulir a espejo). Inyectamos aluminio puro mediante Soldadura Micro-TIG de alta frecuencia, rellenando el cráter con metal macizo. Posteriormente, este exceso de soldadura se rebaja a ras en el torno computarizado.
Fase 2: El Lienzo Oscuro (Aplicación del Powder Coating Base)
Una vez que la llanta de aluminio crudo está perfectamente liso y desengrasado químicamente con baños de Zirconio, es momento de aplicar la mitad oscura del diseño. A diferencia de la pintura líquida, utilizamos Pintura Electrostática en Polvo (Powder Coating).
La llanta se cuelga y se conecta a tierra (polo negativo). Con una pistola de aspersión, inyectamos una carga de 100,000 voltios positivos a las partículas de polvo de pintura base (ej. Negro Metálico o Gris Tungsteno). El polvo, por atracción magnética agresiva, se pega a cada milímetro dla llanta, cubriendo los rincones más profundos del barril y las caras frontales.
La llanta recubierto de polvo entra al horno de curado a 200°C (400°F) durante 25 minutos. El polvo se derrite (cross-linking) formando una piel plástica inquebrantable, densa y brillante. Al sacarlo del horno, tenemos una llanta monocromático: un bloque sólido y oscuro, resistente al calor de los frenos y a los químicos de la calle. Pero la obra apenas comienza.
Fase 3: El Arte Quirúrgico del Enmascaramiento Térmico
Ahora viene el desafío estresante: debemos retirar la durísima pintura Powder Coating horneada que acabamos de aplicar, pero únicamente de la cara frontal de los radios y el labio, para revelar el aluminio brillante debajo, sin rayar la pintura oscura que debe quedarse en las hendiduras.
Cintas Térmicas de Poliimida (Kapton Tape)
Para proteger las "ventanas" (el fondo oscuro), nuestros especialistas en detallado pasan horas aplicando manualmente Cintas de Enmascarar de Alta Temperatura (High-Temp Polyimide/Kapton). El "masking tape" amarillo de ferretería es inútil aquí; se derretiría en el horno dejando un pegamento asqueroso o se desharía bajo la fricción de la pulidora. Las cintas de poliimida soportan casi 300°C y no dejan residuos. Se corta la cinta con bisturíes de precisión quirúrgica (Scalpels) siguiendo el contorno milimétrico exacto donde el aluminio brillante debe empezar y la sombra oscura debe terminar.
El Decapado Zonal (Liquid Masking / Gel Stripping)
Con el fondo oscuro blindado por la cinta, aplicamos un gel decapante aeronáutico de alta viscosidad exclusivamente sobre la cara frontal dla llanta expuesta. El gel devora la pintura superior oscura en 15 minutos. Al limpiar el gel neutralizándolo con agua, el aluminio virgen de la cara frontal queda expuesto, mientras que los laterales de los radios siguen siendo de un negro brillante e inmaculado.
Fase 4: Resucitando el Espejo (Pulido y Mecanizado)
El aluminio crudo revelado en el paso anterior luce opaco. Para lograr el espectacular contraste Bi-Tono, la cara frontal debe procesarse mecánicamente.
La Ruta Diamantada (CNC Diamond Cut)
Si la llanta original poseía un acabado de anillos refractivos tipo arcoíris (el clásico Diamond Cut de BMW o Mercedes), la llanta se monta en el Torno CNC. La cuchilla de diamante remueve una película de 0.05 milímetros de la cara frontal expuesta, restaurando los microsurcos de fábrica sin tocar la pintura negra enmascarada adyacente.
La Ruta del Espejo Líquido (High-Luster Hand Polish)
Si la llanta clásica requiere una pulida a espejo sin estrías (como los populares llantas JDM Volk TE37 o Work Meister), el proceso se torna manual y visceral. Usando ruedas de fieltro cosido (Buffing Wheels) unidas a pulidoras rotativas de 3,000 RPM, frotamos la cara de aluminio expuesta con barras de compuesto de corte agresivo (Tripoli) para aplanar el metal, seguido por compuesto joyero (Rouge Blanco/Azul). La fricción derrite superficialmente los microporos del aluminio hasta que el metal refleja tu rostro como un cristal. Gracias a la invulnerable cinta de poliimida, el negro brillante de las hendiduras permanece intacto a milímetros de distancia de la pulidora salvaje.
Fase 5: La Encapsulación Final (Clear Powder Coat)
Una vez que la cara brilla a la perfección, se retira toda la cinta de enmascarar quirúrgica con sumo cuidado (des-empapelado). La llanta ahora muestra su dualidad desnuda: partes de pintura negra profunda al horno, y partes de aluminio ultra-pulido reluciente. Este es un estado increíblemente frágil. Si se tocara el aluminio pulido con un dedo sin guantes, la sal y grasa de la piel humana (Fingerprints) mancharía el metal permanentemente en horas.
El Horneo de Integración
Inmediatamente, la llanta completa se somete a un lavado de descontaminación de silicón. Regresa a la cabina electrostática donde es rociado íntegramente con Polvo Acrílico Transparente (Clear Powder Coat). Vuelve al horno a 200°C por 30 minutos finales.
El barniz transparente en polvo se funde, envolviendo simultáneamente tanto la pintura negra como el aluminio pulido en un manto de cristal ininterrumpido. Este proceso crítico sella los "bordes" o escalones microscópicos entre la pintura negra y el aluminio brillante, asegurando que el agua, el salitre de Montevideo o el líquido de frenos jamás puedan infiltrarse debajo de la pintura para causar descascaramiento (Peeling).
Preguntas Frecuentes (FAQ) sobre Llantas Bi-Tono
Mi chapistero dice que puede pintarlos Bi-Tono con tape y spray acrílico sin usar horno. ¿Durará?
Te durará hasta que laves el vehículo por tercera vez con desengrasantes fuertes en el lavadero. Las pinturas líquidas en aerosol (Spray Cans) no tienen anclaje químico (Adhesión Molecular) sobre el aluminio pulido a espejo; se deslizan como agua sobre teflón. Además, el spray acrílico no resiste el polvo ardiente de los frenos. A las pocas meses, verás cómo grandes "hojuelas" de barniz transparente se despegan del frente brillante dla llanta (Peeling). Solo el Powder Coating Transparente horneado garantiza fijación de por vida sobre metal pulido desnudo.
¿Puedo cambiar el color del fondo de mis llantas Bi-Tono sin perder el frente brillante?
¡Absolutamente! Este es el Santo Grial de la personalización OEM+. Podemos decaparlos y, en la Fase 2, aplicar un polvo de color personalizado: Rojo Sangre Metálico, Dorado Imola, Bronce Mate o Gris Grafito, y luego, en la Fase 4, re-maquinar en CNC o pulir el frente. Tendrás un diseño original exclusivo en Montevideo (Custom Bi-Tone) reteniendo la agresividad reflectiva del corte de diamante en los radios principales.
¿Por qué restaurar una llanta Bi-Tono es más costoso que uno de color sólido normal?
Las matemáticas del trabajo son irrefutables. Pintar una llanta sólido negro conlleva dos (2) horneados (Base y Barniz). Una llanta Bi-Tono involucra: El horneado de la base, entre 2 a 4 horas de enmascaramiento manual de alta tensión, uso de químicos decapantes intermedios, uso del Torno CNC de miles de dólares, y un horneado final. Básicamente estás pagando por dos procesos de restauración completamente distintos aplicados milimétricamente en la misma llanta, exigiendo una mano de obra maestra y un consumo eléctrico y químico del doble.
Conclusión: La paciencia del maestro relojero
El diseño Bi-Tono de las llantas modernas representa el pináculo de la agresividad visual automotriz. Esa línea afiladísima, imperceptible al tacto pero asombrosa a la vista, donde la profunda oscuridad metálica se interrumpe abruptamente por el deslumbrante destello del aluminio pulido, define el carácter de un superdeportivo moderno y eleva instantáneamente el perfil de cualquier SUV familiar.
Restaurar este contraste cuando ha sido mutilado por las crueles cordones de la ciudad no es un trabajo para pintores apresurados ni para aficionados de fin de semana operando en cordones polvorientas. Exige un rigor clínico y una comprensión íntima de la temperatura de curado de los polímeros termoplásticos.
En los laboratorios térmicos de Reparaciondellantas.uy, dominamos el arte de la separación de colores. Invertimos horas en el empapelado quirúrgico y la metrología láser de corte, utilizando cintas aeroespaciales ignífugas y barnices en polvo ultra-cristalinos, garantizando que el diseño de tus llantas renazca sin una sola mancha o desenfoque ("Bleeding"). Tráenos tu llanta rallado y confía en nuestros especialistas para recuperar esa dramática ilusión óptica; devuélvele a tu vehículo la presencia y el lujo por el cual pagaste.
La termodináfaro de la restauración de aleaciones porosas de Magnesio antiguo
Un aspecto crítico y sumamente fascinante en la restauración de llantas vintage (años 60 y 70) es el manejo de piezas fabricadas con un alto contenido de Magnesio real (Elektron o aleaciones Dowmetal), como las clásicas llantas Campagnolo italianas montadas en Ferraris antiguos o las Minilite británicas. El magnesio puro pesa un 33% menos que el aluminio común, pero posee características termodináfaros y quífaros que convierten su restauración en una verdadera campo minado para técnicos inexpertos.
A diferencia del aluminio, el magnesio es altamente reactivo y combustible. Si un operario intenta utilizar discos abrasivos de amoladora a alta revolución (pulidoras angulares) para remover la corrosión profunda de una llanta Minilite, el polvo fino de magnesio generado en el aire, al entrar en contacto con una simple chispa o el calor friccional, puede iniciar una detonación pirofórica térmica. El fuego de magnesio arde a más de 3,000 grados Celsius, emitiendo una luz blanca cegadora, y lo más aterrador: no puede apagarse con agua o extintores comunes de polvo químico ABC (el agua reacciona acelerando el incendio produciendo gas hidrógeno explosivo). Múltiples talleres informales en el mundo han quedado reducidos a cenizas en cuestión de minutos por ignorar la tabla periódica.
En nuestro laboratorio de Reparaciondellantas.uy, la restauración de magnesio vintage se ejecuta bajo protocolos de seguridad aeroespacial. La remoción de óxidos o corrosión nunca se hace por abrasión térmica seca, sino mediante desbaste húmedo (Wet Sanding) constante, donde el líquido inunda la zona impidiendo la formación de polvo volátil. Para las áreas con picaduras extremas (Pitting severo), utilizamos ácidos pasivadores crómicos especializados que estabilizan la aleación oxidada sin generar desprendimiento de masa, seguido por baños prolongados en agua desionizada hirviendo para expulsar los sulfatos incrustados profundamente en la porosidad del metal.
Una vez saneada la estructura quífaro, el magnesio no puede dejarse desnudo al aire del Cono Sur ni un solo día, ya que la humedad comenzaría a oxidarlo casi instantáneamente. Se le aplica inmediatamente un recubrimiento sellador epóxico en polvo (Powder Coat Epoxy Primer) horneado en un ambiente controlado. Es esta conjunción de metrología, quífaro inorgánica y profundo respeto por la metalurgia histórica lo que nos permite salvar componentes automotrices irremplazables valuados en decenas de miles de dólares, preservando el patrimonio automotriz uruguayo y devolviendo estas joyas de museo a su estado inmaculado de concurso.
Servicios Técnicos Especializados
Si estás experimentando problemas con tus rines de aleación, conoce nuestras soluciones de grado industrial en Montevideo:
Artículos Relacionados
Ver todos CNC y Metalurgia
Por qué el gas argón de alta pureza es imprescindible para soldar aluminio sin porosidades
 CNC y Metalurgia
Soldadura de llantas agrietadas y los límites para descartar una llanta por seguridad
 CNC y Metalurgia